Em operações de fresamento, furação e rosqueamento CNC, a escolha das ferramentas de metal duro e dos parâmetros de corte frequentemente recebe toda a atenção dos programadores e preparadores. No entanto, existe um elo físico fundamental entre o motor da máquina e o cavaco usinado que governa diretamente a estabilidade de todo o processo: o porta-ferramentas CNC.
O porta-ferramentas não é um simples adaptador mecânico. Ele é uma interface de transmissão de torque e rotação de alta precisão que deve suportar forças centrífugas extremas, dissipar vibrações mecânicas e manter a concentricidade absoluta da ferramenta sob os mais rigorosos regimes de corte.
A física do Batimento Radial (Runout) e o desgaste de fresas
O indicador geométrico mais crítico de um porta-ferramentas é o seu **Batimento Radial** (medido como T.I.R. - *Total Indicator Reading*), que representa o desvio micrométrico entre a linha de centro teórica de rotação do fuso da máquina e o eixo real da ferramenta fixada.
Em condições teóricas ideais com batimento zero, todos os dentes de uma fresa de metal duro cortam uma espessura uniforme de cavaco a cada volta. Contudo, quando o mandril ou a pinça apresentam uma folga ou excentricidade de apenas 0,010 mm (10 mícrons):
- Um único dente da ferramenta absorve a maior parte do impacto mecânico de entrada no material a cada volta, enquanto os outros dentes cortam no vazio ou com carga insuficiente.
- Esse impacto assimétrico cíclico gera microfissuras térmicas e lascamentos microscópicos na aresta cortante do metal duro, reduzindo a vida útil da ferramenta em até 50%.
- A superfície usinada passa a apresentar marcas onduladas de vibração (*waviness*), tornando impossível atingir parâmetros rigorosos de rugosidade superficial (Ra e Rz).
Porta-ferramentas de alta precisão garantem desvios de batimento inferiores a 0,003 mm, permitindo que as arestas de corte trabalhem com desgaste homogêneo e alcancem o máximo de vida útil projetado pelo fabricante.
Dinâmica de altas rotações e balanceamento do fuso
Com o avanço dos centros de usinagem modernos para operações de alta velocidade (High-Speed Cutting - HSC), fusos de 12.000, 18.000, 24.000 e até 30.000 RPM tornaram-se comuns na indústria de moldes, matrizes e componentes aeroespaciais. Em regimes rotativos dessa magnitude, a força centrífuga gerada por qualquer massa excêntrica no mandril cresce de forma quadrática com a velocidade angular:
Força Centrífuga = Massa × (Velocidade de Rotação)² × Raio de Excentricidade
Um mandril que pareça perfeitamente balanceado em 3.000 RPM pode gerar forças oscilatórias violentas a 20.000 RPM. Essas vibrações sobrecarregam diretamente os rolamentos cerâmicos híbridos do fuso do centro de usinagem, reduzindo drasticamente a sua vida útil e provocando paradas para manutenção com custos de dezenas de milhares de reais.
Porta-ferramentas de qualidade superior passam por balanceamento dinâmico em bancada eletrônica conforme a norma ISO 1940 (típico grau G2.5 a 25.000 RPM), garantindo rotação suave, corte estável e proteção integral aos rolamentos da máquina.
Comparativo técnico das quatro principais famílias de mandris
Cada operação de usinagem exige um equilíbrio diferente entre força de aperto, rigidez radial, concentricidade e amortecimento de vibrações. Conheça as propriedades físicas das famílias mais utilizadas na indústria:
1. Mandris Porta-Pinça (Sistemas ER e de Precisão):
Utilizam pinças de aço mola com fendas longitudinais retificadas que comprimem a haste da ferramenta quando a porca de aperto é rosqueada. Destacam-se pela versatilidade, ampla gama de diâmetros intercambiáveis e custo acessível, sendo o padrão universal para furações, rosqueamentos e fresamentos gerais leves a médios.
2. Mandris Térmicos (Shrink Fit / Contração Térmica):
O corpo do mandril de aço especial temperado possui um furo milimetricamente menor que o diâmetro da haste da ferramenta. Uma máquina indutiva de aquecimento por indução eletromagnética aquece o nariz do mandril em poucos segundos, dilatando o aço para a inserção da fresa de metal duro. Ao esfriar, o aço se contrai e abraça a haste com força concêntrica homogênea em 360°.
O resultado é uma repetibilidade de batimento inferior a 0,003 mm, altíssima rigidez estática e um perfil externo ultrafino sem porcas ou parafusos, permitindo que a ferramenta alcance cavidades estreitas e profundas de moldes sem risco de colisão.
3. Mandris Hidráulicos:
Possuem uma câmara interna selada preenchida com fluido hidráulico sintético. Ao girar um parafuso de pistão com uma chave allen, a pressão do óleo comprime uniformemente uma membrana metálica flexível contra a haste da ferramenta. Além do fechamento concêntrico rigoroso, o filme de óleo pressurizado atua como um amortecedor hidrodinâmico natural contra as microvibrações harmônicas do corte. É a escolha definitiva para fresamento de superacabamento e operações de alargamento com furos tolerados H7.
4. Mandris Weldon (Fixação Mecânica Lateral):
Utilizam um parafuso de aperto mecânico que trava diretamente contra o rebaixo plano (*flat*) usinado na haste da ferramenta de corte. Embora apresente maior batimento radial que os sistemas térmicos ou hidráulicos, o travamento físico impede de forma absoluta o arrancamento axial da fresa (*pull-out*) durante operações de desbaste pesado com altas taxas de remoção de cavaco.
Tecnologia HAWK EYE®: alta força de aperto e amortecimento para usinagem severa
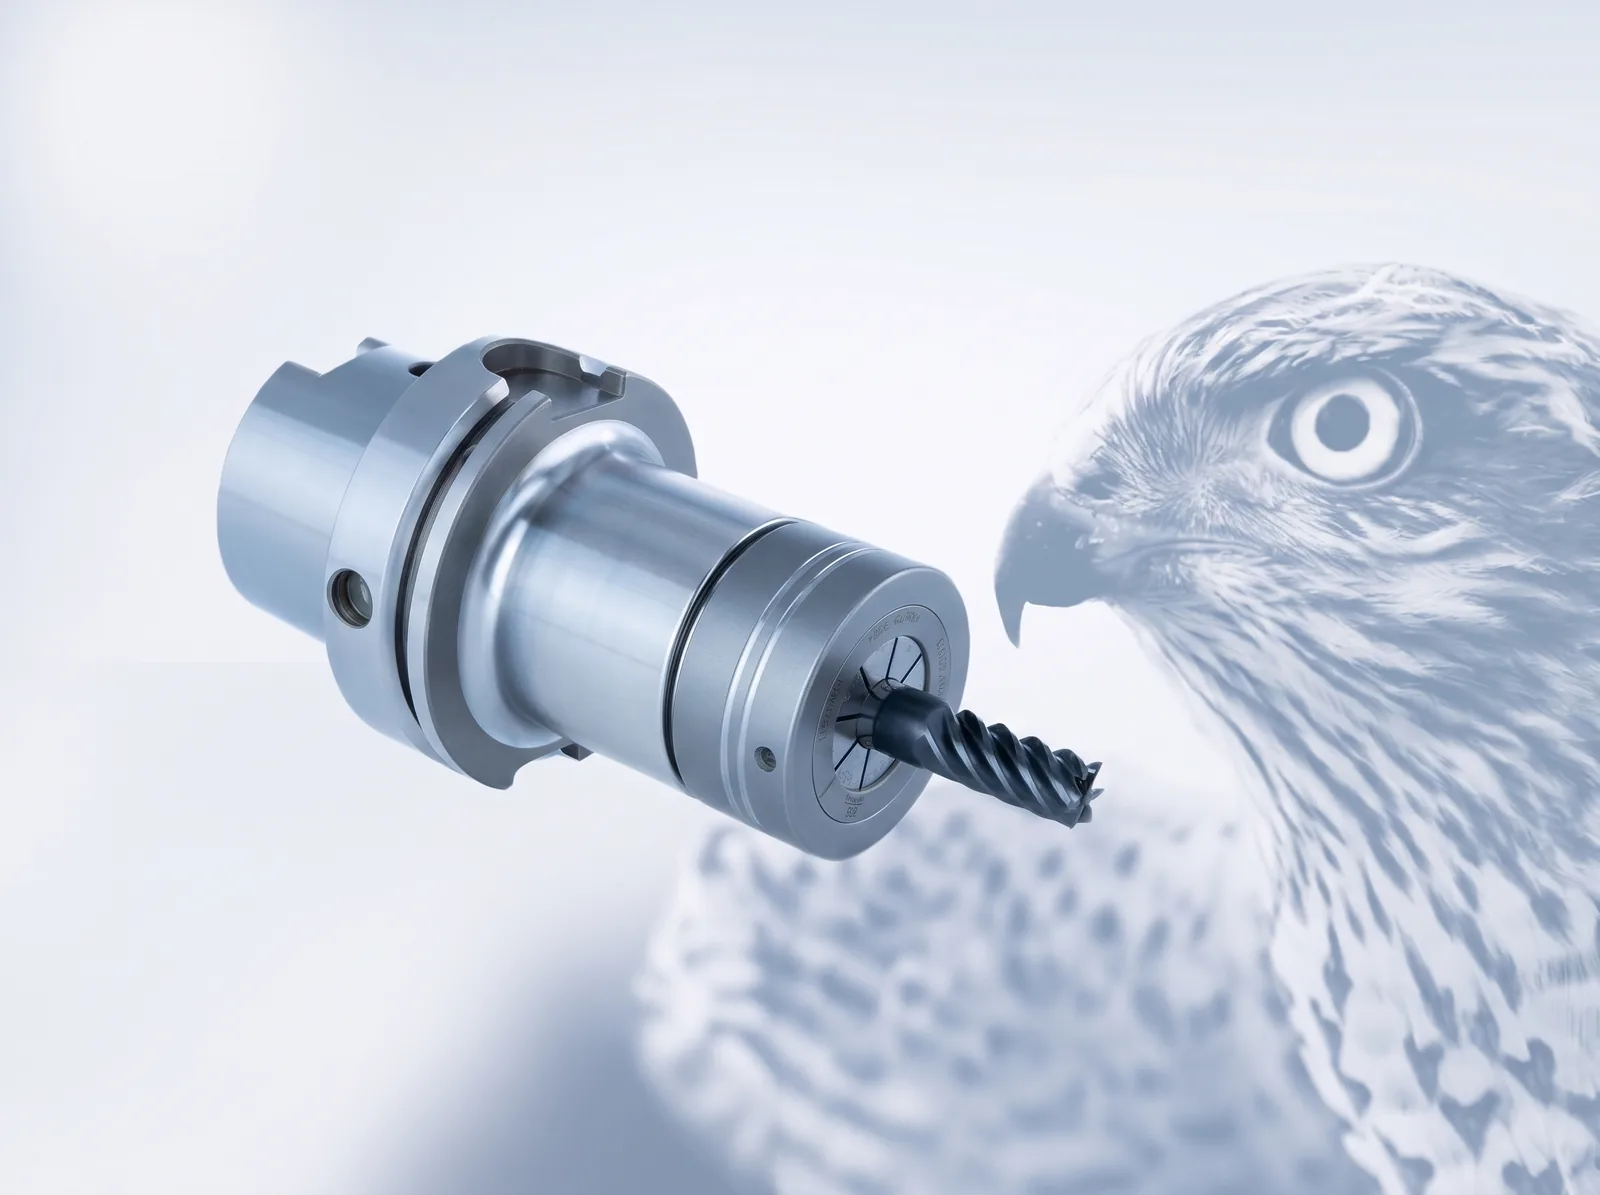
Dentro do ecossistema de porta-ferramentas de alta performance, a tecnologia HAWK EYE® desenvolvida pela K. Schüssler destaca-se como a inovação mais avançada e chamativa para operações de alta exigência mecânica.
Projetada para unir a flexibilidade dos sistemas de pinças à força de retenção dos mandris maciços, a linha HAWK EYE® atende aplicações severas como fresamento trocoidal pesado e usinagem de materiais de difícil corte (aços inoxidáveis duplex, titânio e superligas à base de níquel como Inconel):
- Construção Estrutural Reforçada: Geometria com parede espessa e porca de fechamento especial que desenvolve forças de aperto consideravelmente superiores aos porta-pinças convencionais, blindando a ferramenta contra escorregamento.
- Amortecimento Ativo de Vibrações: A distribuição homogênea da pressão de contato dissipa harmônicos de vibração, protegendo a aresta de corte do metal duro e garantindo acabamento superficial superior mesmo em cortes interrompidos.
- Versão HAWK EYE® Mini para Acesso a Cavidades: Associa a força extrema de fixação a um perfil cônico compacto e esbelto, ideal para usinar geometrias complexas e moldes profundos sem risco de colisão.
Disponível em cones HSK, SK, BT e sistemas Capto/CORUM, a linha HAWK EYE® representa o ápice da engenharia alemã para produtividade contínua em condições extremas de corte.
Padrões de cones e interfaces de fixação no fuso
A precisão do porta-ferramenta somente é validada quando o encaixe no spindle da máquina é impecável. Os sistemas variam desde cones BT, ISO, CAT e SK até as linhas HSK e CAPTO e também nas linhas de contatos duplos consistindo em contatos de cone e face onde são projetados para manter alta rigidez axial em diferentes aplicações em alta performance de usinagem.
No Brasil, a MSB Group é a distribuidora autorizada da fabricante alemã K. Schüssler, disponibilizando porta-ferramentas usinados com padrões de tolerância micrométrica europeia para centros de usinagem e linhas de alta performance.