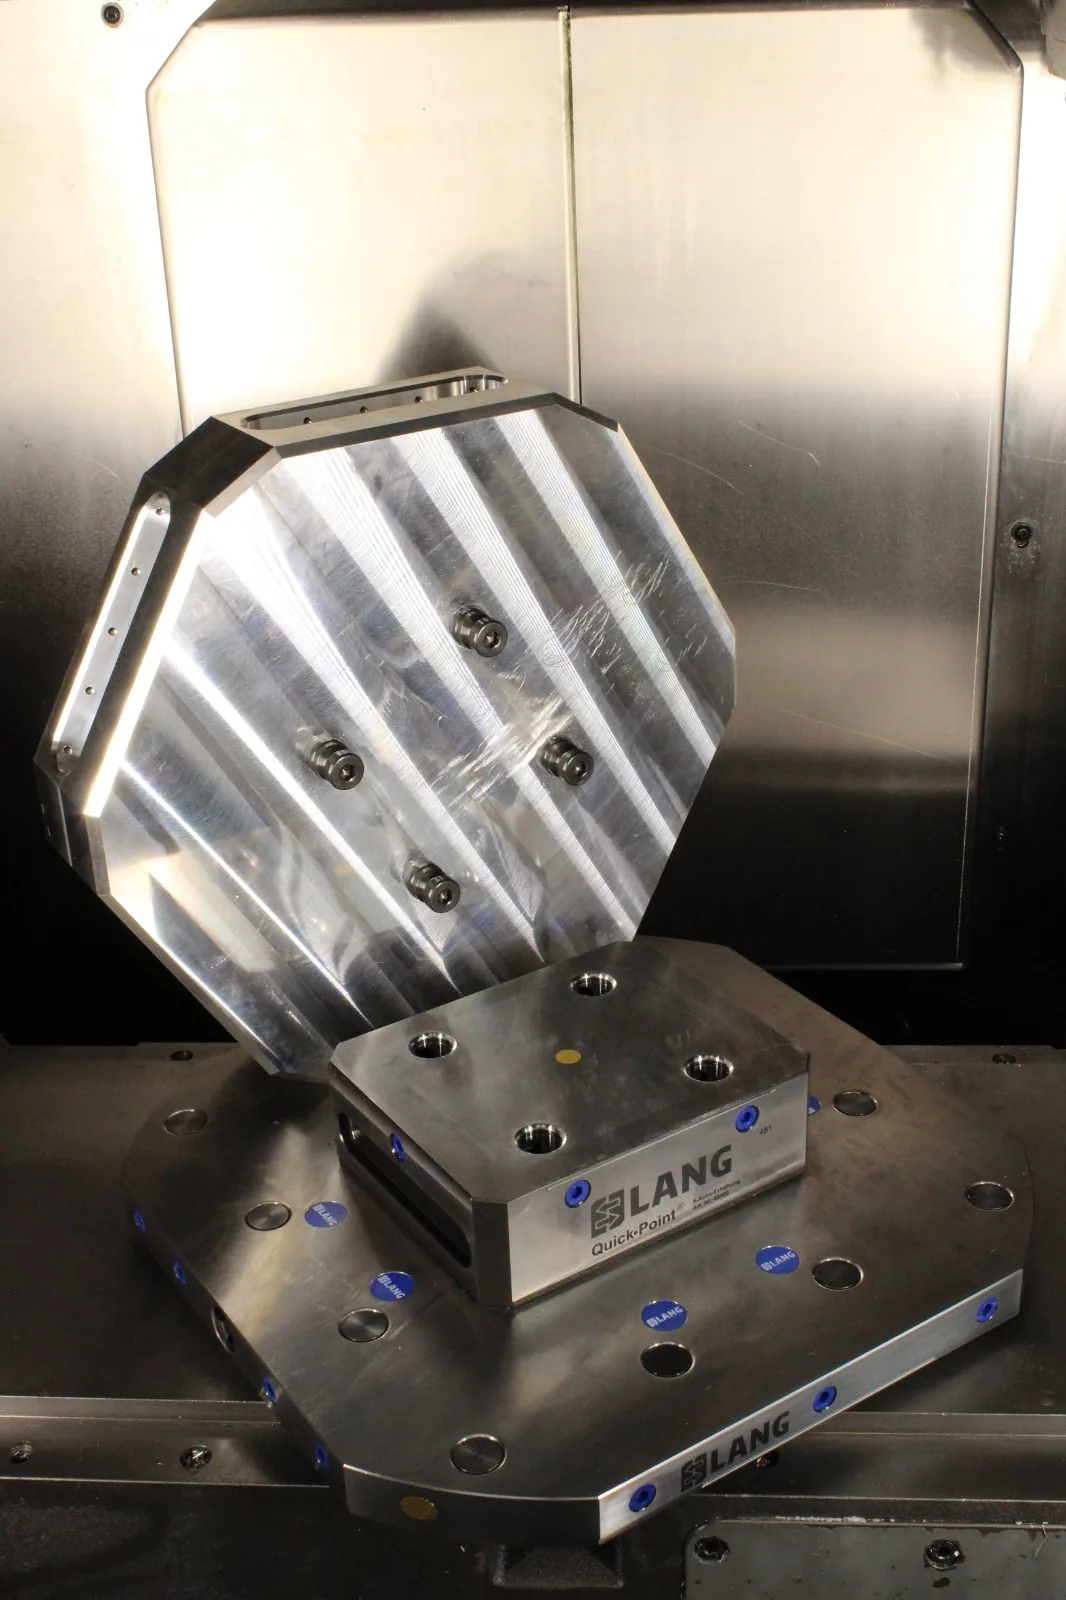
Na gestão de qualquer indústria de usinagem mecânica ou ferramentaria, um dos principais indicadores de eficiência operacional é o tempo efetivo de usinagem, considerando o período em que o spindle está em rotação e a ferramenta gerando cavaco. Sempre que um centro de usinagem de 3, 4 ou 5 eixos fica parado para que o operador faça ajustes manuais, a empresa arca com custos fixos elevados de depreciação e mão de obra sem gerar faturamento correspondente.
O tempo de setup é definido pela engenharia de produção como o intervalo total decorrido entre a conclusão da última peça com qualidade aprovada de um lote e a liberação da primeira peça em conformidade dimensional do lote seguinte. Reduzir esse intervalo é a maneira mais econômica de expandir a capacidade instalada de uma fábrica sem adquirir novas máquinas.
Os 4 grandes gargalos ocultos que paralisam o centro de usinagem
Ao auditar detalhadamente a rotina de preparação de centros de usinagem CNC, observa-se que a maior parte do tempo não é gasta na usinagem em si, mas em uma série de tarefas desorganizadas realizadas com a máquina desligada:
- Procura de insumos e ferramentas: O operador interrompe a produção para procurar parafusos de fixação adequados, calços paralelos, chaves de aperto, suportes ou matérias-primas que não foram separadas com antecedência.
- Alinhamento manual com relógio comparador: Montar morsas convencionais nas ranhuras T da mesa exige soltar e apertar porcas repetidamente, aplicando golpes de martelo de borracha enquanto se monitora o deslocamento do relógio apalpador centésimo a centésimo para encontrar o paralelismo.
- Medição de ferramentas diretamente no fuso: Zerar o comprimento e o raio de cada fresa ou broca tocando a ferramenta na face da peça com papel de contato ou sensores improvisados consome minutos preciosos do ciclo da máquina.
- Ajustes no primeiro artigo usinado: Falta de repetibilidade mecânica obriga o operador a usinar em passos lentos de teste e inspecionar a primeira peça em máquina de medir coordenadas antes de liberar o avanço pleno.
Metodologia SMED: dividindo o setup em Interno e Externo
A técnica clássica de Troca Rápida de Ferramental (Single-Minute Exchange of Die - SMED), desenvolvida para a manufatura enxuta, estabelece uma regra fundamental para solucionar esses gargalos: toda atividade da preparação deve ser classificada rigorosamente em uma de duas categorias:
1. Setup Interno (In-Cycle): Atividades que só podem ser realizadas física e obrigatoriamente com o centro de usinagem parado. Exemplos incluem abrir a proteção da cabine, soltar o dispositivo anterior, assentar o novo conjunto na mesa da máquina e travar a nova fixação.
2. Setup Externo (Off-Cycle): Atividades que podem e devem ser executadas fora da máquina, em bancadas auxiliares de preparação, enquanto o CNC ainda está finalizando o lote de peças anterior. Exemplos práticos:
- Montar e fixar a matéria-prima bruta na morsa sobre uma bancada fora da máquina.
- Montar fresas, brocas e machos nos cones e medir comprimentos e diâmetros em um presetter óptico externo.
- Carregar, verificar e pós-processar o programa CNC gerado pelo software CAM.
- Separar folhas de processo, ordens de produção e instrumentos de calibração dimensional.
Quando uma empresa converte tarefas que antes eram feitas com a máquina desligada em rotinas de setup externo, o tempo de parada do equipamento despenca instantaneamente em 50% a 70%.
Padronização mecânica de interfaces: eliminando o alinhamento
Mesmo com uma excelente organização de bancada, a montagem física do dispositivo na mesa do CNC continua sendo um gargalo se for executada pelo método tradicional de porcas em T e relógio comparador. Para eliminar essa perda de tempo de forma definitiva, o setor adota sistemas mecânicos modulares padronizados.
Ao instalar uma interface fixa de sistema de ponto zero na mesa da máquina, a referência geométrica das coordenadas de centro fica pré-definida de forma permanente. Qualquer morsa autocentrante, placa de fixação ou dispositivo dedicado passa a ser fixado e travado mecanicamente em menos de 1 minuto, com repetibilidade micrométrica (inferior a 0,005 mm) garantida sem uso de relógio.
Da mesma forma, a padronização dos porta-ferramentas CNC e o uso de dados de compensação de ferramentas eliminam toques manuais de zeramento, assegurando que o operador apenas insira o conjunto e inicie a usinagem com segurança.
Como medir e acompanhar a evolução do setup na fábrica
Nenhuma melhoria de produtividade pode ser sustentada sem métricas claras de medição. Para iniciar um programa de redução de setup na sua ferramentaria ou empresa de usinagem, recomenda-se registrar:
- A quantidade média de trocas de lote realizadas por turno de trabalho.
- O tempo decorrido em cada troca, cronometrado entre a última peça do lote anterior e a primeira peça boa do novo lote.
- As principais interrupções ocorridas durante o processo (como falta de parafusos, falhas de programa ou retrabalhos de alinhamento).
A partir desses dados, a equipe de engenharia de produção consegue visualizar quantas horas de máquina parada são acumuladas no mês e estimar o ganho financeiro obtido ao converter esse tempo ocioso em horas líquidas de usinagem vendidas aos clientes.
Para apoiar essa análise com estimativas concretas para o seu parque de máquinas, utilize a ferramenta de diagnóstico de setup da MSB Group, que calcula o impacto mensal das paradas e projeta o ganho de capacidade produtiva proporcionado por sistemas modernos de troca rápida.